
När ett transmissionshus anländer med inre krympningsporositet är kostnaden inte begränsad till den kasserade delen. Det inkluderar det fastställda monteringsbandet, återinspektionscykeln och det missade leveransdatumet. Ett pålitligt gjuteri av gjutjärn väljs för sin förmåga att kontrollera metallurgi, repetera formkvalitet och koordinera nedströms bearbetning - inte bara för sin lägsta pris. Rätt gjuteripartner betalar för sig själv genom färre defekter och bättre slutproduktprestanda.
Ett gjutjärnsgjuteri omvandlar järnskrot och legeringar till tekniska komponenter. Processen börjar med smältning i en induktionsugn, följt av kemijustering i laboratoriet. Det smälta järnet hälls sedan i sandformar som formas runt mönster och kärnlådor. För gråjärn finns kolflingorna kvar som ett nätverk. För segjärn ändrar en magnesiumbehandling kolet till sfäriska knölar, vilket förbättrar duktiliteten. Mögelkvalitet, hälltemperatur och kylningshastighet påverkar alla den slutliga mikrostrukturen. Det breda urvalet av steg är exakt varför vi hänvisar till en omfattande guide till gjutjärnsgjutprocesser vid utbildning av nya köpare.
Ett erfaret gjuteri kan också hantera övergången från rågjutning till bearbetad komponent. Detta inkluderar CNC-svarvning, fräsning, tryckprovning och ytbehandling. När en leverantör kontrollerar denna fullständiga loop, minskar du antalet gränssnitt i ditt projekt och får ett enda ansvar.
Valet mellan grått och segjärn är ett mekaniskt designbeslut, inte en kostnadskalkyl. Grått järn erbjuder utmärkt dämpningskapacitet och bearbetbarhet, vilket gör det lämpligt för delar som absorberar vibrationer, såsom svänghjul, bromstrummor och transmissionshus. Duktilt järn ger högre duktilitet och slagtålighet, så det är att föredra för strukturella komponenter som axelhus, växellådshus och upphängningsfästen. Tabellen nedan belyser de praktiska avvägningarna.
| Egendom | Grått järn | Duktilt järn |
|---|---|---|
| Draghållfasthet | 150–400 MPa | 400–800 MPa |
| Förlängning | Mindre än 1 % | 3–18 % |
| Slagtålighet | Låg | Hög |
| Dämpningskapacitet | Hög | Måttlig |
| Bearbetningsbarhet | Utmärkt | Bra |
| Typiska applikationer | Svänghjul, bromstrummor, transmissionshus | Växellådshus, axelhus, upphängningsfästen |
För ett växellådshus som bär cykliskt vridmoment ger segjärn dig en säkerhetsmarginal mot spröda brott samtidigt som det är bearbetbart. För ett stort svänghjul minskar gråjärnets dämpningskapacitet buller och vibrationer i drivlinan. Om du är osäker, be gjuteriet om en gjutsimulering och mekaniska testdata innan verktyget börjar.
Om du följer ASTM-standarder specificeras gråjärn vanligtvis som ASTM A48 klass 20-40, medan segjärn vanligtvis specificeras som ASTM A536 Grade 60-40-18 eller 65-45-12. Matcha betyget till servicebelastningen och be gjuteriet om ett intyg om överensstämmelse för varje värme. Dessa certifieringar bör visa kolekvivalenten, svavelhalten och den specifika nodularitetsprocenten för segjärn.
Sourcing bör fokusera på mätbara bevis, inte marknadsföringsspråk. Be varje kandidatgjuteri att visa följande förmågor under revisionsfasen.
Ett gjuteri som svarar på dessa frågor med dokumenterade data är mer benägna att bibehålla repeterbar delkvalitet. Använd ett poängblad under revisionen och väg den metallurgiska kontrollfaktorn högst, eftersom det är roten till de flesta gjutdefekter.
Gjutjärnskomponenter förekommer i många industrisektorer och varje sektor ställer olika krav på gjuteriet. Följande exempel visar hur materialval och detaljgeometri ansluter till arbetsmiljön.
Lantbruksmaskiner körs under tung belastning, damm och vibrationer. Traktortransmissionshus och lyftkåpor är vanligtvis gjutna i gråjärn för styvhet och dämpning. Växellådshus i segjärn tål stötbelastningar från drivlinan. En pålitlig leverantör av jordbruksgjutgods kommer att uppmärksamma placeringen av utsprång och ribbor för att undvika förvrängning i tunnväggiga sektioner.
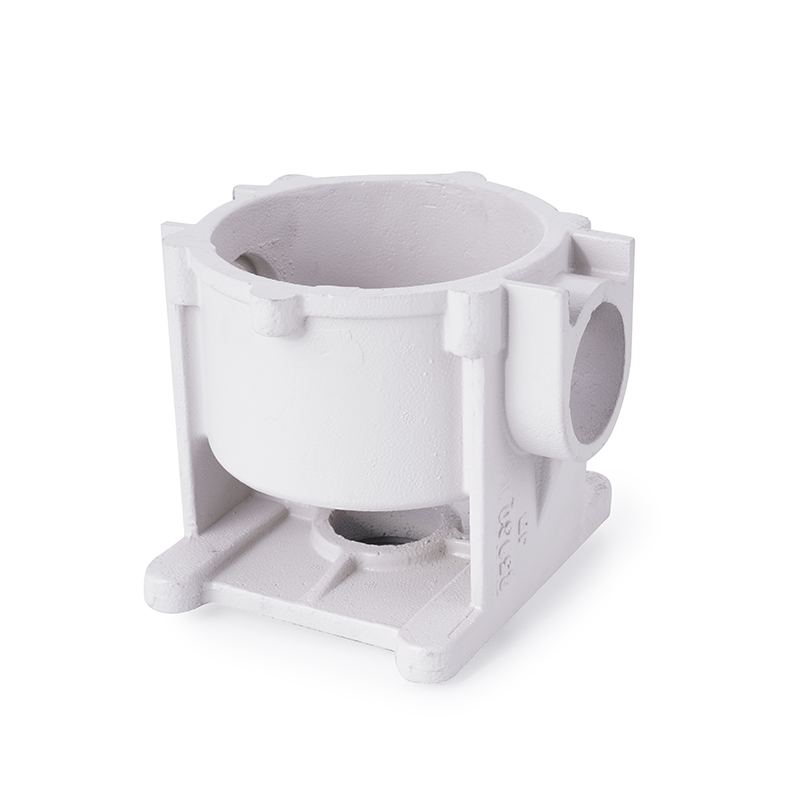 Duktilt gjutjärnsväxelhus för jordbruksmaskiner Detta styva hölje stöder kugghjul och axlar i jordbruksutrustning, förhindrar förorening och oljeläckage samtidigt som det tål vridmoment och stötbelastningar för pålitlig kraftöverföring. Visa produkt →
Fordonstillämpningar kräver dimensionell konsistens och nästan nettoform. Svänghjulshus för dieselmotorer är vanligtvis gråjärnsgjutgods eftersom de ger dämpning och god bearbetbarhet. Kopplingshus för lätta lastbilar följer en liknande logik, medan samma gjuteri kan tillverka pressgjutna aluminiumhus för lättare fordon. Nyckeln är att matcha järnkvaliteten till den termiska och mekaniska belastningen i varje komponent.
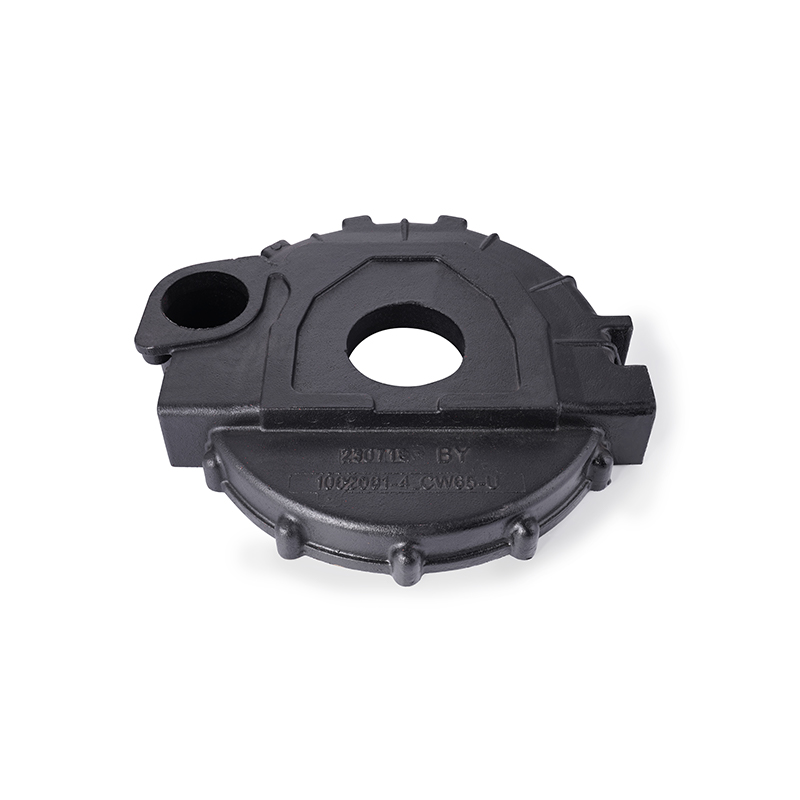 Svänghjulshus i grått gjutjärn för dieselmotorer Detta svänghjulshus ansluter motorn till transmissionen, ger styvt stöd och vibrationsdämpning och säkerställer dimensionsstabilitet under termiska och mekaniska belastningar. Visa produkt →
Entreprenadmaskiner omfattar gaffeltruckar, växellådor och andra transmissionssystem. Elektriska gaffeltrucks transmissionshus är ofta gråjärnsgjutgods som måste vara trycktäta och lätta att bearbeta. Gjuterier med erfarenhet inom denna sektor vet hur man kontrollerar väggtjocklekens enhetlighet och minskar porositeten i komplexa inre kaviteter.
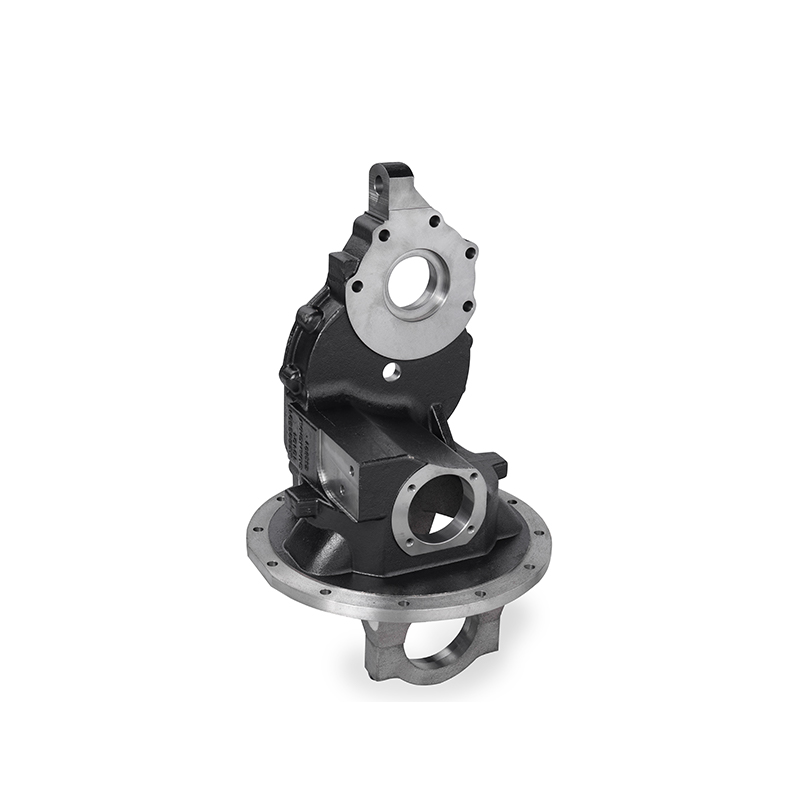 Transmissionshus i grått gjutjärn för elektriska gaffeltruckar Detta hus monterar motor och växlar, överför vridmoment till drivhjul och skyddar interna komponenter från damm och fukt, vilket säkerställer tyst och stabil drift. Visa produkt →
Hissutrustning är ett annat område där gjutjärn förblir användbart. Motorhus och växellåds lagerkåpor kräver dimensionsstabilitet och goda ljudegenskaper. Kommunikationsutrustning kan kräva pressgjutning av aluminium istället, varför ett diversifierat gjuteri kan erbjuda både järn- och aluminiumvägar under ett tak.
När du arbetar med ett gjuteri bortom offertstadiet vill du ha designstöd. En bra partner kan granska din ritning för väggtjockleksövergångar, dragvinklar och placering av stigarrör innan verktyget börjar. För ODM-projekt kan gjuteriet föreslå materialalternativ för att minska vikten eller förbättra livslängden. De bör också hantera verktyg, provgodkännande och batchinspektion. Med ett internt bearbetningscenter kan ett gjuteri leverera färdiga att montera komponenter, vilket förkortar din leveranskedja. Vi ser detta partnerskap som ett sätt att minska den totala ägandekostnaden, inte bara delpriset. I praktiken innebär detta att gjuteriet delar med sig av sin processkunskap, erbjuder en modell eller ett verktyg med en enda kavitet och kvitterar på den första artikelinspektionen med dig.
För en ny produkt är det första målet att bevisa designen utan att förbinda sig till produktionsverktyg. Vissa gjuterier erbjuder prototypformar av aluminium eller 3D-tryckta sandkärnor för att snabbt producera en handfull gjutgods. Detta låter dig testa komponenten i själva monteringen och förfina designen innan du lägger till kostnaden för permanent verktyg. Var noga med att diskutera provets ledtid och antalet prover som ingår i ditt projektomfattning.
Även med en sund process kan gjutgods innehålla defekter om inte gjuteriet kontrollerar gjutningsförhållandena. Krympporositet uppstår när stigaren inte matar den stelnande sektionen. Gashål uppstår när sanden har för mycket fukt eller metallen inte avgasas. Felkörningar och kalla stängningar beror på låg hälltemperatur eller dålig grinddesign. De bästa gjuterierna använder mjukvara för gjutningssimulering för att utvärdera matningsvägen innan formen existerar. Under produktionen inspekterar de varje värme med spektrometrar och radiografi eller ultraljudstestning för strukturella delar. Ett tydligt inspektionsavtal – visuellt, dimensionellt och oförstörande – skyddar både köparen och leverantören. När du utvärderar ett gjuteri, fråga hur de hanterar ett defekt parti: sorterar, omarbetar och kompenserar de, eller skickar de helt enkelt en andra sats? Denna fråga avslöjar mognaden i deras kvalitetskultur.
Att välja ett gjutjärnsgjuteri är ett långsiktigt beslut. Börja med att definiera de mekaniska kraven för din del, jämför sedan gjuterier om deras förmåga att kontrollera kemi, producera ljudgjutningar och leverera färdiga komponenter enligt schemat. Om gjuteriet kan kombinera metallurgisk disciplin med OEM/ODM-flexibilitet, blir det en ingenjörsresurs snarare än en leverantör.


