
När en inköpschef på en traktorfabrik får en ritning på ett växellådshus med 20 000 stycken årsbehov brukar de första telefonsamtalen gå till tre eller fyra gjuterier. Frågorna är konsekventa: Kan man göra den i segjärn? Vilken ledtid för verktyg behöver du? Hur hanterar du dimensionell tolerans på lagerhålen? Svaren avgör om ett projekt går framåt eller stannar på offertstadiet.
Gjutningstjänster är inte bara "vi häller metall". De representerar ett komplett tillverkningspaket som börjar med verktygsdesign, fortsätter genom smält- och formberedning och slutar med efterbehandling, bearbetning och kvalitetsinspektion. För köpare som behöver repeterbara delar inom jordbruks-, fordons-, bygg- eller hissapplikationer är skillnaden mellan en smidig leveranskedja och en kostsam omkonstruktionscykel att förstå vad ett gjuteri faktiskt kontrollerar.
Ett fullservicegjuteri erbjuder vanligtvis mer än själva gjutningen. Paketet kan innefatta mönster- eller verktygsdesign, metallurgisk konsultation, gjutsimulering, prototyputveckling, värmebehandling, bearbetning och ytbehandling. Poängen är att låta kunden lämna över en detaljritning och få en färdig eller nästan färdig komponent.
På Ningbo Jiubao Transmission Machinery följer servicemodellen detta mönster. Företaget tillverkar pressgjutgods i gjutjärn och aluminium för utrustningstillverkare och dess produktsortiment omfattar hus, lock, konsoler och flänsar som används i transmissioner, växellådor och motorsystem. Fabriken har en produktionsbas på 50 000 kvadratmeter och en årlig produktionskapacitet som överstiger 10 000 ton gjutgods av grått och segjärn.
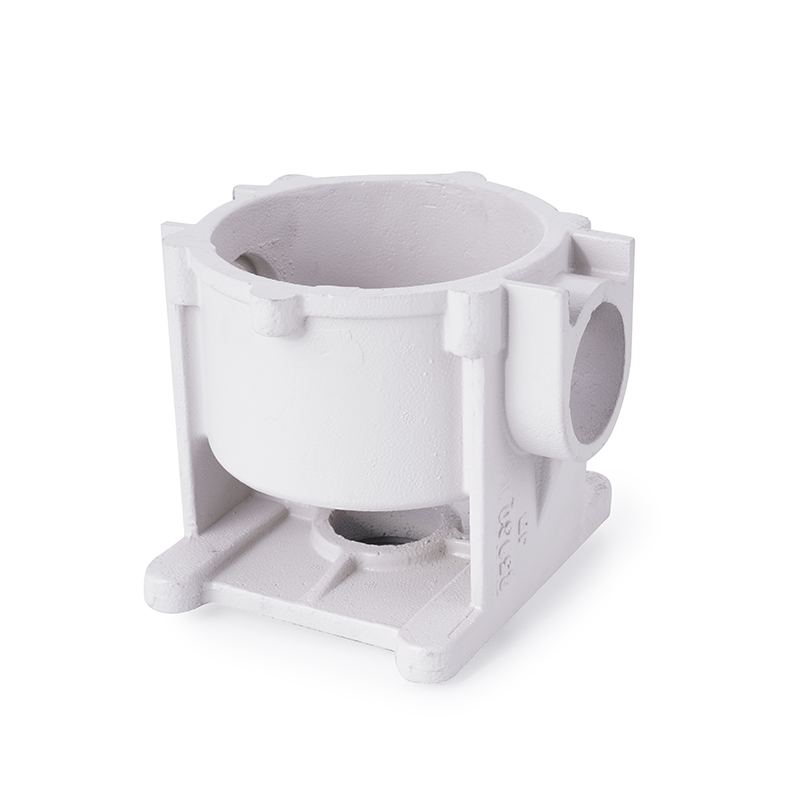 Duktilt gjutjärnsväxelhus för jordbruksmaskiner Detta styva hölje stöder kugghjul och axlar, förhindrar kontaminering, lagrar smörjmedel och fördelar vridmoment, vilket gör det till ett pålitligt val för kraftöverföring i krävande jordbruksapplikationer. Visa produkt →
Även om gjuterier har olika utrustning och specialiteter förblir kärnprocesssekvensen likartad. Att förstå varje steg hjälper köpare att ställa rätt frågor under leverantörsutvärderingen.
Allt börjar med verktyget. Ett mönster definierar kavitetsformen och dess kvalitet påverkar direkt dimensionell noggrannhet och ytfinish. Vid sandgjutning, till exempel, måste mönstret ta hänsyn till krympning, dragvinklar och bearbetningstillägg. En leverantör som designar verktyg internt kan korta ledtiderna och göra revideringar snabbare när kundens design förändras.
Grindsystemet styr hur smält metall kommer in i formen. Dålig gating kan orsaka turbulens, gasinneslutning och krympande porositet. Bra grind- och stigardesign matar gjutgodset ordentligt när metallen stelnar, vilket minimerar inre defekter. Detta är en metallurgisk färdighet, inte en produktionsdetalj, och den varierar beroende på material och detaljgeometri.
För järngjutgods kontrollerar gjuteriet laddningsmaterial, smälttemperatur och legeringstillsatser. För aluminium spelar smältrenhet och avgasning en stor roll för porositetsnivåerna. Själva gjutmetoden kan vara sandgjutning, gravitationsgjutning eller pressgjutning, var och en med olika tolerans och ytegenskaper.
Efter shakeout genomgår delarna fettning, kulsprutning och inspektion. Icke-förstörande testning såsom magnetisk partikelinspektion eller ultraljudstestning kan krävas för strukturella delar. Om gjuteriet också hanterar bearbetning kan det hålla snäva toleranser på lagersäten, bultmönster och tätningsytor som rågjutgods inte kan uppnå.
Materialval är det första beslutet som påverkar kostnad, vikt och livslängd. De tre vanligaste materialfamiljerna inom gjuterigjutningstjänster är gråjärn, segjärn och aluminiumlegering. För en djupare titt på järnbaserade alternativ, granska gjutningsprocesser och tillämpningar täcks av vår materialvägledning.
| Material | Nyckelegenskaper | Typiska applikationer | Fördelar | Begränsningar |
|---|---|---|---|---|
| Grått gjutjärn | Utmärkt dämpning, bra bearbetbarhet, måttlig styrka | Transmissionshus, kopplingshus, motorhus | Vibrationsdämpning, kostnadseffektiv för komplexa former | Låg duktilitet, inte lämplig för höga slagbelastningar |
| Duktilt gjutjärn | Högre hållfasthet och duktilitet, bra utmattningsmotstånd | Växellådshus, axelhus, traktorfästen | Tål stötbelastningar, kan ersätta stål i vissa fall | Högre kostnad än gråjärn, kräver mer processkontroll |
| Aluminiumlegering | Lätt, bra korrosionsbeständighet, bra värmeledningsförmåga | Motorhus, kamkedjekåpor, kylflänsar | Viktminskning för fordonsindustrin, komplexa tunnväggiga former | Lägre styvhet och styrka än järn, högre verktygskostnad för pressgjutning |
Materialvalet är ingen enkel kostnadsjämförelse. Ett kopplingshus i gråjärn kan vara billigare per kilogram, men om applikationen ser upprepade slagbelastningar blir segjärn det säkrare tekniska beslutet. Aluminium kan minska vikten avsevärt, men ett gjuteri behöver rätt process – ofta pressgjutning – för att uppnå den nödvändiga väggtjockleken och produktionshastigheten.
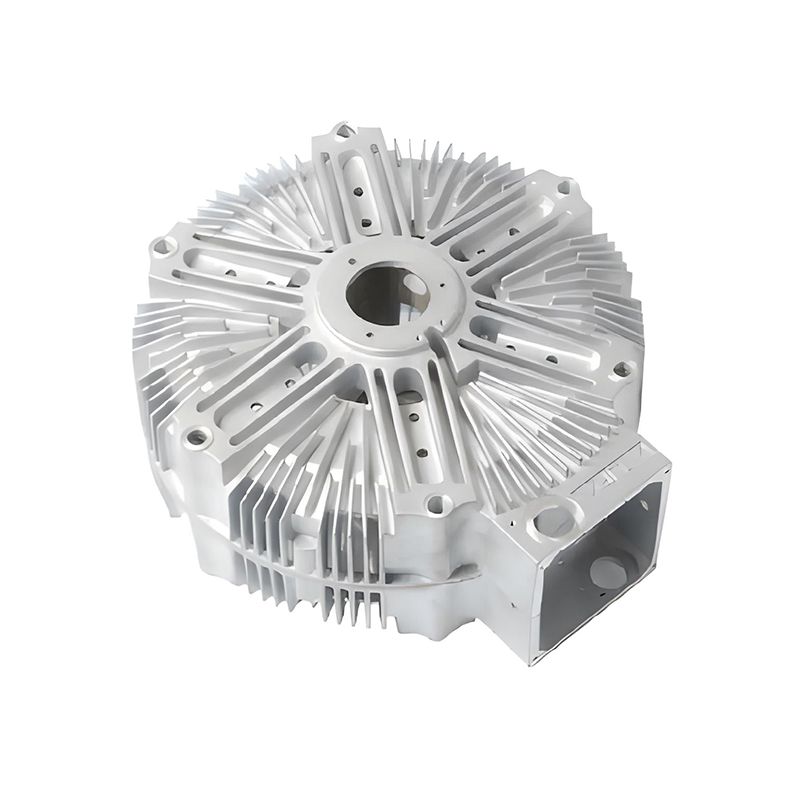 Aluminiumlegering Automotive Engine Housing for Motor Protection Detta lätta hölje skyddar motorns inre delar, ger mekaniskt stöd och förbättrar effektiviteten, och erbjuder en formgjuten lösning för fordonsapplikationer där viktminskning är avgörande. Visa produkt →
Gjutningstjänster omfattar utrustningstillverkare i mycket olika driftsmiljöer. Varje bransch har sina egna prestationskriterier.
Jordbruksmaskiner körs i dammiga, högvibrerande förhållanden och förväntas ofta hålla i 15 till 20 år. Traktortransmissionshus, lyftkåpor och växellådshus specificeras vanligtvis i segjärn för slagtålighet. Komponenterna kan vara stora och komplexa, vilket gör gjutning till ett naturligt val framför tillverkning.
Köpare av bilgjutning fokuserar på vikt, dimensionell konsistens och produktionsvolym. Svänghjulshus, kopplingshus och fronthus för lätta lastbilar är typiska delar av gråjärn. Aluminiumkomponenter som motorhus, kamkedjekåpor och upphängningsfästen hjälper till att minska fordonets vikt och förbättra bränsleeffektiviteten.
Gaffeltruckapplikationer kräver höljen och kåpor som hanterar intermittent tunga laster och stötar. Gråttjärn används för transmissionshus, axelrör och växellådshus eftersom det ger styv geometri och goda slitageegenskaper till en kontrollerad kostnad.
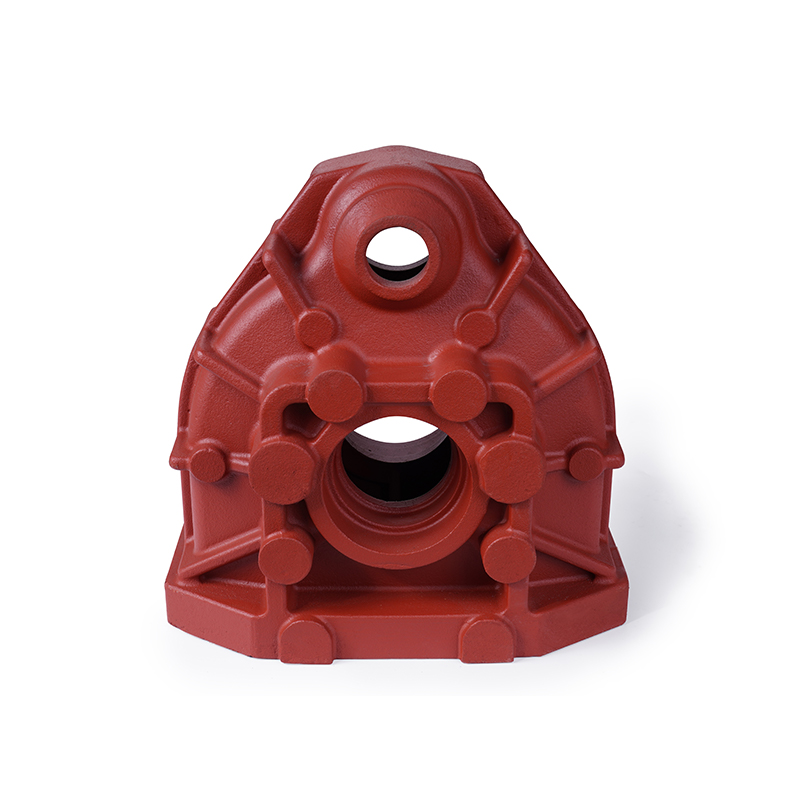 Grått gjutjärn Gearbox Housing for Reducer Protection Detta hölje ger strukturellt stöd och inriktning för växlar och lager, tätar mot föroreningar och underlättar värmeavledning, lämpligt för applikationer som kräver styv geometri och kostnadseffektiv hållbarhet. Visa produkt →
Hissväxellådans lagerkåpor, motorbaser och motorhus behöver precision och tyst drift. Järns dämpningsegenskaper hjälper till att minska buller i hissdrivsystem, vilket är anledningen till att grå och segjärn fortfarande är vanliga i denna sektor.
Att välja ett gjuteri är ett långsiktigt beslut. En leverantör som misslyckas med kvaliteten kan stoppa en hel monteringslinje och byte av gjuteri tar månader eftersom verktyg och processparametrar måste omarbetas. Här är de faktorer som betyder mest.
Kontrollera om gjuteriet kontrollerar sina egna smältnings-, formnings- och efterbehandlingslinjer. En partner som förlitar sig på underleverantörer för kärnverksamheten tappar kontrollen över ledtid och konsekvens. Leta efter bevis på interna verktyg med testrapporter eller dokumenterade kvalitetskontroller.
Fråga om inspektionsstandarder för de delar du behöver. Om lagerhål måste hålla en tolerans inom 0,05 mm behöver leverantören bearbetningsförmåga och instrument för att verifiera det. Begär exempel på liknande delar som de har producerat, speciellt om delen är ett hus med komplex inre geometri.
Årlig volym är en självklar faktor, men batchstorleken spelar också roll. Ett gjuteri med en årlig kapacitet på 10 000 ton kan hantera stora beställningar, men om ditt krav är 50 stycken för prototypvalidering blir dess minimiorderpolicy mer relevant. Att matcha kapacitet med orderprofil är avgörande för kostnadskontroll.
De bästa gjuteriförhållandena är de där leverantören pekar ut potentiella tillverkningsproblem innan produktionen påbörjas. En liten förändring i väggtjocklek eller tillägg av en dragvinkel kan spara tusentals i verktygskostnader. Tillsatsvärde som detta skiljer en tjänsteleverantör från en enkel metallhällare.
När du skickar en offertförfrågan, börja med tydliga ritningar, godtagbara materialkvaliteter och årlig efterfrågan. Ange om delen kommer att bearbetas i egen regi eller av leverantören, eftersom detta påverkar de gjuttoleranser du anger. Om du har en design som ännu inte är optimerad för gjutbarhet, be gjuteriet om en tillverkningskontroll innan du bestämmer dig för verktygsarbete.
För fabrikschefer och inköpsingenjörer är kostnaden för en gjutning inte bara priset per kilogram. Avslagsfrekvens, amortering av verktyg och leveranssäkerhet har en större ekonomisk inverkan under ett programs livslängd. En ansvarig tjänsteleverantör för gjuterigjutning bör kunna diskutera alla dessa punkter öppet med dig.


